عیبیابی بطری PET: چرا بطری در بادکن، پرکن یا بستهبندی دچار مشکل میشود؟
در خطوط تولید بطری PET، بسیاری از عیوب در نقطهای ظاهر میشوند که الزاماً منشا اصلی مشکل نیست. ممکن است بطری در دستگاه بادکن (Stretch Blow Molding) دفرمه شود، در کف آن ترک ایجاد شود، روی بدنه سفیدشدگی دیده شود یا پس از پرکنی روی نوار نقاله ناپایدار باشد؛ اما برای پیدا کردن علت، باید مجموعهای از عوامل از پریفرم و فرآیند تزریق تا گرمایش، کشش، باد، خنککاری و شرایط پرکنی بررسی شود.
این موضوع در خطوط با سرعت تولید بالا اهمیت بیشتری پیدا میکند. یک تغییر کوچک در توزیع ضخامت پریفرم، پروفایل دمایی کوره یا شرایط بادگیری میتواند در تعداد زیادی بطری تکرار شود و خود را به شکل افزایش ضایعات، توقف خط، نشتی، کاهش استحکام یا ناپایداری بطری نشان دهد.
بنابراین عیبیابی بطری PET را نباید صرفاً به تنظیم دستگاه بادکن یا کیفیت ماده اولیه محدود کرد. پریفرم مناسب، زمانی واقعاً مناسب است که با طراحی بطری، فرآیند قالبگیری دمشی (Blow Molding) و شرایط نهایی مصرف هماهنگ باشد.
اولین قدم در عیبیابی، تشخیص دقیق نوع نقص است. برای مثال، «نازک شدن بطری» میتواند نتیجه توزیع نامناسب ماده در پریفرم، پروفایل حرارتی نامناسب یا شرایط کشش باشد؛ در حالی که «مچاله شدن بطری» در Hot Fill مسیر عیبیابی متفاوتی دارد. این تفکیک کمک میکند بهجای تغییر تصادفی پارامترهای دستگاه، عیب از مسیر درست بررسی شود.
|
گروه عیب |
نمونه مشکل |
مرحلهای که باید بررسی شود |
|
عیوب ظاهری |
Pearlescence، کدری، تغییر رنگ |
تزریق پریفرم و گرمایش |
|
عیوب توزیع ماده |
نازکی یکطرفه، ضخامت نامتقارن |
پریفرم، کوره و Stretching |
|
عیوب هندسی |
تغییر شکل Base یا Finish |
پریفرم، قالب و فرآیند Blow |
|
عیوب مکانیکی |
ترک، شکست یا ضعف کف |
طراحی پریفرم و بطری، فرآیند و شرایط مصرف |
|
عیوب پرکنی |
تغییر شکل، نشتی یا ناپایداری |
طراحی بطری و شرایط Filling |
|
عیوب پس از پرکنی |
افت استحکام، تغییر شکل یا واژگونی |
بطری، محصول، بستهبندی و حمل |
عیوب رایج در فرآیند بطری بادکنی (Stretch Blow Molding)
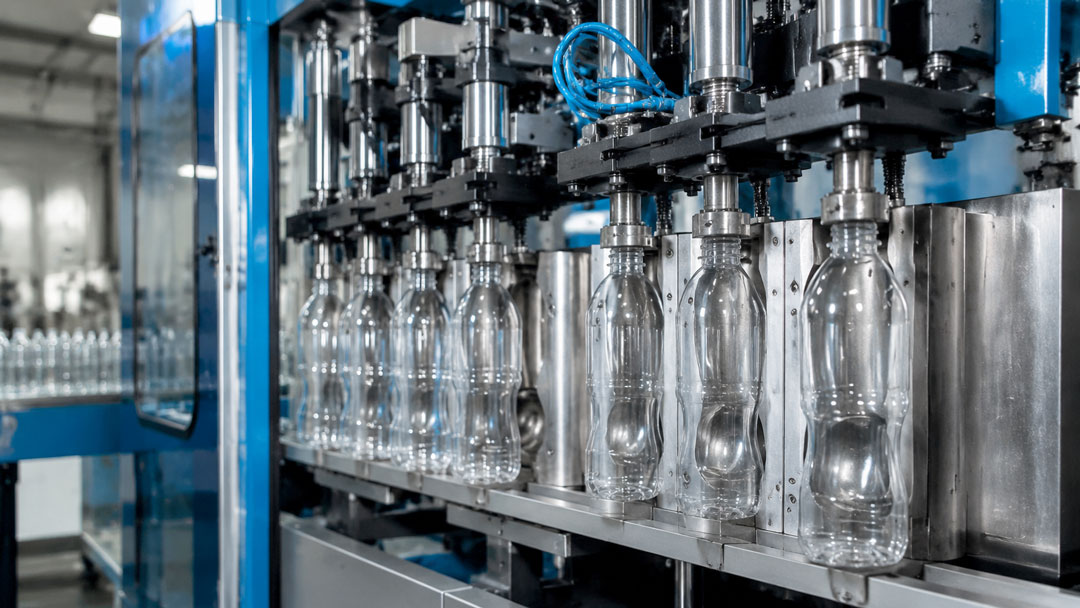
در تولید بطری PET، پریفرم ابتدا در کوره گرم میشود و سپس با کمک Stretch Rod در راستای محوری کشیده شده و با هوای فشرده در راستای محیطی منبسط میشود. در این مرحله، توزیع ماده در پریفرم و نحوه انتقال آن به بدنه بطری اهمیت زیادی دارد.
نازک شدن یکطرفه یا توزیع نامناسب ضخامت دیواره
یکی از عیوب رایج، ضخیمتر شدن یک سمت بطری و نازک شدن سمت مقابل است. این مشکل میتواند باعث کاهش استحکام مکانیکی، تغییر رفتار بطری در برابر فشار داخلی و کاهش پایداری آن شود. علت این ایراد را نباید فقط در کوره جستوجو کرد. Eccentricity یا عدم هممرکزی پریفرم، تفاوت ضخامت دیواره، موقعیت پریفرم در قالب، تنظیمات حرارتی و شرایط کشش همگی میتوانند در توزیع نهایی ماده موثر باشند.
اگر یک ناحیه از پریفرم بیش از حد گرم شود، در زمان کشش رفتار متفاوتی خواهد داشت و ممکن است مقدار بیشتری از ماده به آن ناحیه منتقل شود. بنابراین بررسی فقط دمای کلی کوره کافی نیست؛ پروفایل حرارتی (Temperature Profile) در طول و پیرامون پریفرم اهمیت دارد.
برای عیبیابی از کجا شروع کنیم؟
ابتدا باید مشخص شود که آیا عدم یکنواختی از خود پریفرم وجود دارد یا در فرآیند Stretch Blow Molding ایجاد شده است. بررسی وزن، ضخامت و concentricity پریفرم و سپس مقایسه آن با ضخامت نقاط مختلف بطری، اطلاعات بسیار بهتری نسبت به تغییر مستقیم تنظیمات کوره فراهم میکند.
سفیدشدگی یا Pearlescence
Pearlescence یا سفیدشدگی معمولاً به شکل کدری یا سفیدی موضعی روی بدنه بطری دیده میشود و اغلب در نواحیای ظاهر میشود که تحت کشش شدید قرار گرفتهاند.
بطور معمول، دمای نامناسب پریفرم میتواند باعث شود ماده در هنگام Stretching رفتار مطلوبی نداشته باشد. اگر دمای موضعی بیش از حد پایین باشد، PET ممکن است در برابر کشش مقاومت بیشتری نشان دهد و تنشهای موضعی افزایش پیدا کنند. در مقابل، افزایش بیش از حد دما نیز میتواند توزیع ماده و orientation را مختل کند.
عیبیابی و رفع مشکل سفیدشدگی و کدری بطری:
راهحل اصولی مشکل «بیشتر کردن دمای کوره» نیست. برای رفع مشکل کدر شدن بطری لازم است پروفایل دمایی پریفرم، نسبت کشش، سرعت Stretch Rod، زمانبندی Pre-blow و Blow و شرایط خنککاری قالب در کنار یکدیگر بررسی شوند.
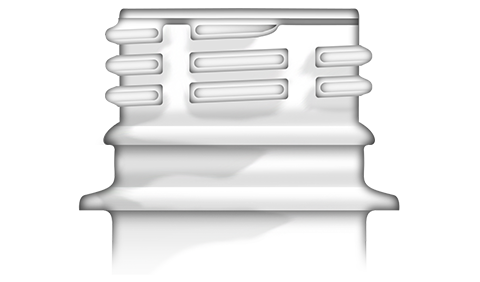
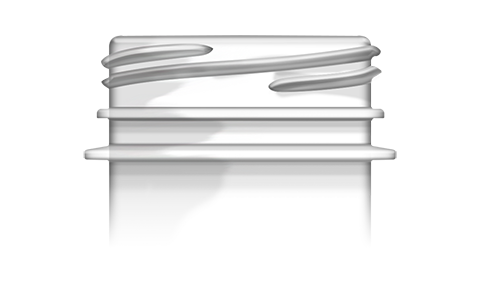
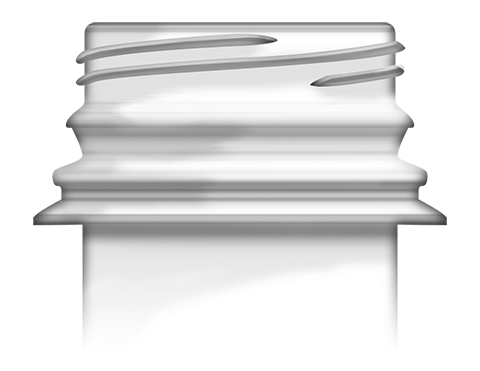
تغییر شکل Finish یا دهانه بطری
دهانه و رزوه بطری، برخلاف بدنه، نباید در فرآیند بادگیری دچار تغییر شکل قابل توجه شوند. کوچکترین تغییر در هندسه Finish میتواند روی عملکرد درب، Torque، آببندی و نشتی تاثیر بگذارد. به همین دلیل، ناحیه Finish باید از گرمایش بیش از حد محافظت شود. این موضوع معمولاً با طراحی مناسب Neck Cooling و کنترل انتقال حرارت در ناحیه دهانه مدیریت میشود.
برطرف کردن مشکل تغییر شکل دهانه بطری:
اگر دهانه بطری تغییر شکل میدهد، باید دمای واقعی Finish، عملکرد سیستم خنککاری و شرایط قرارگیری پریفرم در کوره بررسی شود؛ کاهش دمای کوره ممکن است راه حل اولیه این مشکل باشد ولی رفع مشکل اصولی نیازمند بررسی عوامل بالاست.

تغییر شکل یا نقص در Base یا پایه بطری
Base یکی از حساسترین بخشهای بطری PET است، زیرا هم در پایداری بطری و هم در تحمل فشارهای مکانیکی نقش دارد. طراحی پافیلی (Petaloid Base)، توزیع ماده در کف، عملکرد Stretch Rod، فشار پیشدمش و دمش و خنککاری قالب میتوانند روی شکلگیری Base تاثیر بگذارند. اگر این بخش بهدرستی شکل نگیرد، ممکن است بطری پس از پر شدن روی کانوویر ناپایدار شود یا در برابر فشار داخلی عملکرد مطلوبی نداشته باشد.
یک پیشنهاد برای بهبود بهرهوری:
برای آشنایی با استانداردهای مدیریت منابع و کاهش ضایعات در فرآیند تولید، میتوانید مقاله ما را درباره تولید پایدار و بهینهسازی مصرف انرژی در صنایع بستهبندی مطالعه کنید تا با اصول بهینهسازی خطوط تولید بیشتر آشنا شوید.
عیوب رایج بطری در مرحله Filling
بطریای که از دستگاه بادکن خارج شده هنوز از نظر عملکرد نهایی آزمایش خود را پس نداده است. فشار داخلی، دمای محصول، شرایط بستهشدن درب و حتی مدت زمان تماس با محصول میتوانند رفتار بطری را تغییر دهند.
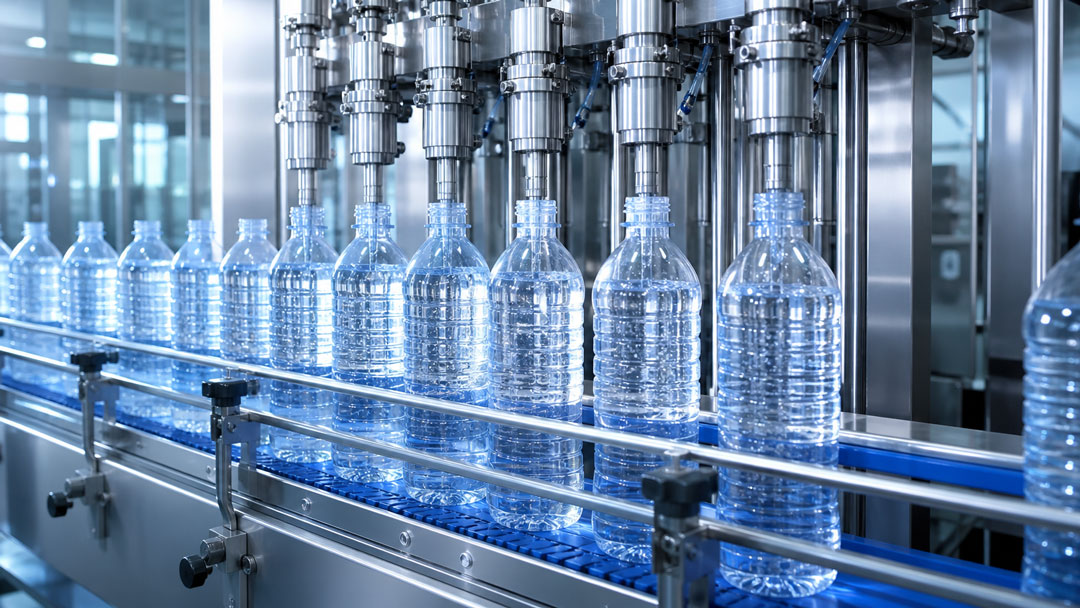
تغییر شکل و مچاله شدن بطری حین پرکنی داغ
در فرآیند Hot Fill، محصول در دمای بالا وارد بطری میشود. بنابراین بطری باید برای تحمل شرایط حرارتی و تغییرات حجمی ناشی از سرد شدن طراحی شده باشد.
بطری PET معمولی مقاومت حرارتی پایینی دارند و اغلب برای پر شدن Hot Fill مناسب نیستند. اگر دمای مایع خروجی بالا باشد، بطری منقبض شده و فرو میرود.
در بطریهای مخصوص این کاربرد، علاوه بر نوع PET، طراحی هندسی بطری نیز اهمیت دارد. وجود Vacuum Panel، توزیع مناسب ماده و جهت یافتگی کنترلشده زنجیره پلیمری (Orientation) حین فرآیند بادکنی به بطری کمک میکند تغییرات فشار ناشی از خنک شدن را بهتر تحمل کند.
اگر بطری پس از Hot Fill فرورفتگی پیدا میکند، باید علاوه بر دمای محصول، طراحی هندسی بطری، شرایط فرآیند Blow، میزان Orientation و رفتار بطری هنگام خنک کردن نهایی محصول پس از بسته بندی بررسی شود.
ترکیدگی یا ترکخوردگی در کف بطری (Stress Cracking)
ترک خوردن ناحیه گیت (نقطه تزریق در کف بطری) حین پرکنی نوشابههای گازدار یا دوغ گازدار رخ میدهد. ترک در کف بطری میتواند دلایل مختلفی داشته باشد که مهمترین دلیل آن فشار گاز CO₂ به ضعیفترین نقطه بطری به ویژه در کف آن است. اگر در Base تنشهای باقیمانده، توزیع نامناسب ماده یا ضعف هندسی وجود داشته باشد، این ناحیه ممکن است در شرایط فشار داخلی آسیبپذیرتر شود.
از طرف دیگر، رطوبت بالای PET پیش از فرآیند تزریق میتواند موجب هیدرولیز و تخریب ناشی از رطوب و کاهش IV شود و در نتیجه بر خواص مکانیکی پریفرم و بطری اثر بگذارد. بنابراین در چنین شرایطی باید همزمان چند مورد بررسی شود: وضعیت مواد اولیه، رطوبت محیطی و IV، کیفیت Gate، طراحی کف بطری، توزیع ماده، شرایط بادکن و فشار داخلی محصول. انتخاب پریفرمهایی که با تجهیزات مدرن (مانند ماشینآلات Husky و Sipa) تولید شدهاند، به دلیل توزیع یکنواخت مواد در بخش کف و کنترل دقیق رطوبت مواد اولیه، عملاً این ریسک را به صفر میرساند.
کج ایستادن و ناپایداری بطری روی کانوایر (Convoyer)
اگر بطری پس از پر شدن روی کانوویر نوار نقاله تلوتلو میخورد یا واژگون میشود، اولین فرض نباید این باشد که کف بطری خوب ساخته نشده است. پایداری بطری تابعی از طراحی Base، قطر و هندسه کف، مرکز ثقل، توزیع وزن، میزان پرشدگی و یکنواختی ابعادی بطری است. در فرآیند دمش نیز تشکیل ناقص پافیلی، توزیع نامناسب ماده یا سیکل نامناسب خنک سازی قالب میتواند مشکل را تشدید کند.
نقش پریفرم در کیفیت نهایی و عملکرد بطری
پریفرم را نباید فقط یک «قطعه پلاستیکی قبل از بطری» در نظر گرفت. پریفرم در واقع ماده اولیهای با هندسه مشخص است که قرار است در فرآیند قالب گیری دمشی به یک بطری با توزیع ضخامت و خواص مکانیکی مشخص تبدیل شود. بنابراین کیفیت پریفرم فقط با وزن آن مشخص نمیشود.
|
ویژگی پریفرم |
چرا اهمیت دارد؟ |
عیب احتمالی در صورت عدم کنترل |
|
وزن |
مقدار کل ماده قابل توزیع |
کاهش استحکام یا افزایش وزن غیرضروری |
|
ضخامت دیواره |
تعیین نحوه توزیع ماده هنگام Stretching |
ضخامت نامتوازن بطری |
|
هممرکزی (Concentricity) |
یکنواختی توزیع ماده در مقطع |
نازکی یکطرفه |
|
ویسکوزیته (IV) |
شاخصی از وضعیت زنجیرههای پلیمری و خواص فرآیندی |
افت خواص مکانیکی |
|
رطوبت |
رطوبت بیش از حد پیش از تزریق میتواند باعث هیدرولیز و تخریب شود |
کاهش IV و افت خواص |
|
Gate |
کیفیت ناحیه تزریق در کف پریفرم |
ضعف یا عیب در Base |
|
ابعاد Finish |
حفظ ابعاد دهانه و رزوه |
مشکل در درببندی |
|
یکنواختی بین Cavityها |
ثبات تولید در قالب چندحفرهای |
تفاوت عملکرد بطریها |
به همین دلیل، وقتی خط تولید با یک عیب تکرارشونده مواجه میشود، بررسی چند نمونه پریفرم از Cavityهای مختلف میتواند اطلاعات مهمی درباره منشأ مشکل در اختیار تولیدکننده قرار دهد.
چگونه بفهمیم مشکل از پریفرم است یا دستگاه بادکن؟
کیفیت بطری نهایی فقط به دستگاه تولید یا طراحی ظاهری آن وابسته نیست، بلکه همه چیز از پریفرم آغاز میشود. پریفرم PET در واقع پایه اصلی تولید بطری است و کیفیت آن مستقیماً بر استحکام، شفافیت، یکنواختی و عملکرد بطری نهایی اثر میگذارد. به همین دلیل، انتخاب پریفرم مناسب یک تصمیم فنی و راهبردی است، نه فقط یک خرید ساده.
یک پریفرم با توزیع نامناسب ماده، هممرکزی هندسی ضعیف، ویسکوزیته یا شرایط نامطلوب تزریق ممکن است در نگاه اول سالم باشد، اما در فرآیند بادکن ضعف خود را نشان دهد. به همین ترتیب، یک بطری که در خروجی دستگاه بادکن سالم است، ممکن است به دلیل طراحی نامناسب برای Hot Fill یا فشار داخلی نوشیدنی، در مرحله پرکن دچار مشکل شود.
جدول خلاصه عیبیابی سریع (Troubleshooting Guide)
|
مشکل مشاهده شده |
علت احتمالی |
راهکار پیشنهادی |
|
سفید شدن بدنه بطری |
دمای پایین پریفرم حین بادگیری |
افزایش دمای لامپهای کوره بادکن |
|
نازک شدن یکطرفه دیواره |
عدم هممرکزی پریفرم / تنظیم نبودن کوره |
بررسی کیفیت پریفرم / تنظیم مجدد گرمایش کوره |
|
تغییر شکل دهانه بطری |
خرابی سپر حرارتی کوره بادکن |
بازبینی سیستم خنککننده بخش دهانه در کوره |
|
ترکیدگی کف بطری زیر فشار گاز |
کیفیت پایین ماده اولیه پریفرم / رطوبت بالا در تزریق |
تامین پریفرم از تولیدکنندگان معتبر با خطوط تولید پیشرفته |
سوالات متداول درباره تشخیص منشا عیب بطری
آیا هر عیبی که در بطری دیده میشود، ناشی از کیفیت پریفرم است؟
اگر اختلاف ضخامت در پریفرم دیده شود، مشکل از کجاست؟
اگر عیب فقط در یک موقعیت مشخص از دستگاه بادکن دیده شود، چه چیزی را باید بررسی کرد؟
اگر با تغییر پروفایل حرارتی مشکل برطرف شود، آیا یعنی پریفرم مناسب است؟
اگر عیب بیشتر در کف بطری دیده شود، باید پریفرم را بررسی کنیم یا دستگاه بادکن را؟
اگر بطری فقط با یک محصول خاص ترک بخورد، چه چیزی را باید بررسی کرد؟
پریفرم باید متناسب با فرآیند شما انتخاب شود
اگر خط تولید شما با مشکلاتی مانند ضایعات بالا، ترکیدگی یا دفرمه شدن بطریها دستوپنجه نرم میکند، مشخصات پریفرم باید در کنار شرایط واقعی تولید بررسی شود. کارشناسان فنی یاس پلاست شمال میتواند در انتخاب مشخصات پریفرم بر اساس نوع محصول، حجم و طراحی بطری و شرایط تولید به شما کمک کند.
برای بررسی نمونه و انتخاب پریفرم مناسب، میتوانید همین حالا با کارشناسان فروش یاس پلاست شمال تماس بگیرید تا با توجه به نوع محصول و دستگاههای شما، بهترین گرید و وزن پریفرم را به شما پیشنهاد دهیم.
The information contained in these articles has not been independently verified or fact-checked. It is provided without warranty of any kind, whether express or implied. The website and its authors do not warrant or make any representations regarding the use or results of the information contained herein.